简介:大型高精度原型的挑战
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。当客户需要大型、高度详细的原型(例如 600 毫米汽车仪表板或 500 毫米医疗设备外壳)时,他们通常认为 CNC 加工或钣金制造是唯一可行的选择。然而,工业 SLA 3D 打印原型 彻底改变了游戏规则。通过利用构建体积高达 800×800×600 毫米的大幅面 SLA 机器,我们现在可以打印具有卓越精度(±0.05 毫米)和光滑表面光洁度的大型零件,可轻松与注塑成型相媲美。
因此,在本指南中,我将准确解释为什么工业 SLA 适合大型、精确的原型。具体来说,您将了解大幅面 SLA 技术、大型零件的材料选择、如何管理翘曲以及如何对抗破坏性吸力。此外,我将分享一个案例研究,我们在短短 3 天内打印了一个 700 毫米的原型——否则这个零件需要 4 周的时间才能用 CNC 加工。无论您是设计复杂的汽车零部件还是消费电子产品、工业 SLA 3D 打印原型 最终可以为您节省数周的生产时间和数千美元。
第 1 章:工业 SLA 与桌面 SLA 有何不同
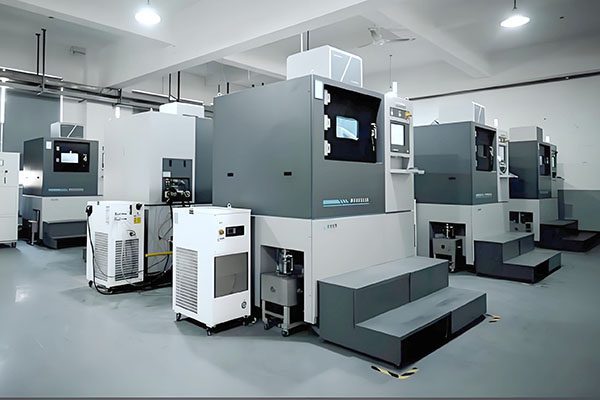
桌面 SLA 打印机的打印体积通常限制在 145×145×185 毫米左右。相比之下,工业 SLA 机器可提供高达 800×800×600 毫米甚至更大的巨大构建体积。因此,对于生产 SLA 3D 打印原型 就规模而言,这些工业系统提供了几个关键优势:
- 更大的建筑面积: 将全尺寸仪表板、外壳或装配夹具打印为一个完整的部件,无需将较小的部分粘合在一起。
- 更高的激光功率: 先进的 500 mW 至 2 W 激光器可在广阔的横截面上更快、更一致地固化液体树脂。
- 加热树脂桶: 持续保持最佳树脂粘度 (25–35°C),以确保完美的逐层成型。
- 先进的重涂系统: 自动真空或精密刀片重涂可确保整个打印平台上的层厚度均匀。
- 工业剥离机制: 大大减少宽部件上的剥离力,从而防止分层和结构翘曲。
由于这些先进的硬件功能,工业 SLA 仍然是大型、高精度的唯一可靠选择 SLA 3D 打印原型.
第 2 章:规模精度 - 保持公差超过 500 毫米
工程师们普遍存在的误解是,较大的打印部件本质上精度较低。然而,通过适当的校准和热补偿,工业 SLA 3D 打印原型 可以保持显着的尺寸公差。例如,我们工厂经常取得以下成果:
- 最大 300 毫米的零件:±0.05 毫米。
- 300–600 mm 的零件:±0.1 mm 或总尺寸的 0.1%,以较大者为准。
- 600–800 mm 的零件:通过自定义 XY 缩放补偿可以高度实现 ±0.15 mm。
我们如何主动实现这种精度?首先,我们使用大幅面测试打印矩阵来校准每台机器。接下来,我们在高精度 CMM 上测量打印网格,并直接在切片机软件中应用自定义 XY 缩放因子。例如,如果 400 毫米的打印尺寸为 399.8 毫米,我们将在单击打印之前将 CAD 模型精确缩放 1.0005。这种主动补偿可以解决自然树脂收缩和机器变化的问题。因此,对于大规模 SLA 3D 打印原型,这个校准步骤是绝对必要的。
第 3 章:大型 SLA 原型的材料选择
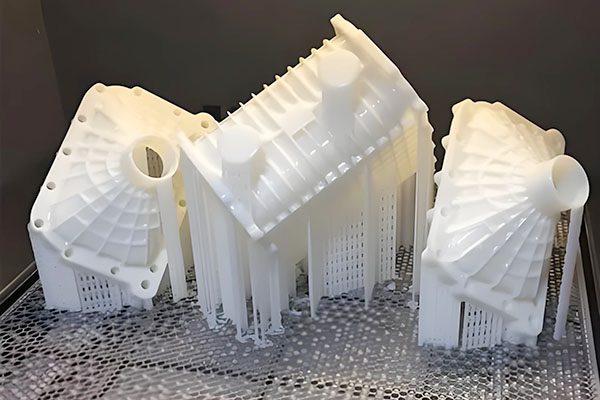
值得注意的是,并非所有光敏树脂都适合大幅面构建。具体来说,对于大 SLA 3D 打印原型,我们建议评估这四个核心公式:
- 标准树脂: 非常适合纯视觉原型和形状配合测试。它成本低廉,但相对较脆,这意味着它最适合不承受机械载荷的零件。
- 坚韧/耐用的树脂: 具有高伸长率 (20–60%)。因此,它非常适合需要重复处理或组装的功能原型。
- 硬质树脂: 具有 2,000–4,000 MPa 弯曲模量的极高刚度。因此,最好用于在应力下不得弯曲的结构部件。
- 高温树脂: 热变形温度 (HDT) 高达 238°C。这对于在热源附近测试的原型来说是完美的,尽管它更昂贵。
根据经验,您通常应该避免将标准透明树脂用于大型零件,因为它们更脆,并且在去除支撑过程中容易破裂。
第 4 章:管理翘曲和吸力
大号 SLA 3D 打印原型 经常面临两个主要的物理挑战:翘曲和吸力。当薄横截面固化或冷却不均匀时,通常会发生翘曲。同时,当大量表面积从树脂槽的离型膜上脱离时,就会发生吸力。为了解决这些问题,我们采用了几种专有策略:
- 优化构建方向: 我们积极避免大而平坦的水平层。相反,我们将扁平型材倾斜 10–30°,以减少剥离力并改善树脂排水。
- 添加战略重磅支持: 在拐角处和沿结构边界放置重型锚栓可有效防止提升。
- 镂空大型几何形状: 实体打印 600 毫米的部件会浪费材料并且会增加吸力。因此,我们将零件空心至 2-3 毫米的壁厚,并添加内部结构肋。
- 使用较慢的剥离速度: 工业 SLA 机器允许调整机械结构。较慢的速度 (10–20 mm/s) 会显着降低大截面上的吸力。
第 5 章:大型 SLA 零件的后处理 – 清洗和固化
成功地对巨型印刷品进行后处理需要专业的、大规模的工业设备。具体来说,对于我们的工业 SLA 3D 打印原型,我们的团队采用多步骤工作流程:
- 大容量 IPA 搅拌槽: 我们使用足够大的双槽装置(脏洗和干净漂洗),足以完全淹没大量的单件制造品。
- 有针对性的压力清洗: 对于较深的内部通道和复杂的盲孔,我们使用局部 IPA 进行低压清洗,以防止内部开裂。
- 工业紫外线固化室: 大型步入式烤箱配备 405 nm LED 阵列和重型转盘,确保均匀的光照。
- 热后固化烘烤: 由于高性能工程树脂需要额外的交联,因此我们使用渐进的升温速率在 60–160°C 下烘烤它们。
正确执行这些后处理步骤可确保大 SLA 3D 打印原型 完全固化,机械稳定,完全准备好进行现场测试。
第 6 章:案例研究 – 700 毫米汽车仪表板
一家汽车供应商最近需要一个 700×300×200 毫米的仪表板原型来进行空气动力学风洞测试。该项目要求精确的表面轮廓(±0.2 毫米)和紧张的两周交货时间。用 CNC 对铝制部件进行加工需要 4 周时间,成本约为 8,000 美元。同样,真空复模需要主模型,将时间延长至三周。相反,我们建议工业化 SLA 3D 打印原型。我们将面板分为两部分,将墙壁挖空至 2.5 毫米,添加内部加强筋,并用结构环氧树脂粘合两半。因此,总交付时间缩短至仅 5 天,成本降低至 3,200 美元。该面板成功通过了所有风洞测试参数。
第 7 章:大型原型的 SLA、CNC 与真空复模
| 方法 | 交货时间(500毫米部分) | 费用(1部分) | 准确度 | 表面处理 | 复杂度限制 |
|---|---|---|---|---|---|
| 工业SLA | 3–7 天 | $1k–5k | ±0.05–0.15 毫米 | 优秀 | 非常高(内部通道) |
| CNC 加工 | 2–4 周 | $3k–15k | ±0.01–0.05毫米 | 好 | 有限(工具访问) |
| 真空复模 | 2-3周 | $2k–8k(与大师一起) | ±0.1–0.2毫米 | 优秀 | 中等(削弱难度) |
对于大型、复杂的 SLA 3D 打印原型,SLA 在速度、成本和几何复杂性方面始终获胜。 CNC 加工对于原始金属部件或强制要求亚流体公差 (±0.01 mm) 时仍然具有优越性。与此同时,真空复模是一种经济有效的方法,可生产 10-50 个副本,但始终需要预先准备母模。
第 8 章:大型 SLA 原型的设计指南
为了优化您的零件以进行大幅面制造并避免打印失败,请纳入以下设计规则:
- 实施空心设计: 固体印刷厚结构会浪费树脂并增加剥离力。始终保持 2-3 毫米的壁厚。
- 添加内部加强筋: 使用间隔 50–100 mm 的 5×5 mm 肋,可在不增加标称壁厚的情况下增加巨大的刚度。
- 集成树脂排水孔: 在最低构建点至少放置两个 3-5 毫米直径的孔,以允许捕获的未固化树脂逸出。
- 避免使用巨大的平面: 在设计设置中始终将平面特征倾斜 10–30°,以减少水平横截面积。
- 使用较大的圆角半径 (≥3 mm): 这种设计选择极大地降低了最终紫外线后固化阶段的内部应力集中。
第 9 章:何时不使用工业 SLA
工业化的同时 SLA 3D 打印原型 用途极其广泛,但它们并不总是理想的解决方案。在以下情况下,您应该选择替代制造方法:
- 您需要生产级热塑性塑料: SLA 光聚合物是热固性材料。要获得真正的 ABS、聚碳酸酯或尼龙特性,您必须使用 CNC 或注塑成型。
- 连续部分超过1000mm: 大多数大型 SLA 桶最大长度约为 800 毫米。对于较大的部件,您必须过渡到大型 CNC 龙门。
- 您的项目需要超严格的公差: 对于要求精度低至 ±0.01 毫米的应用,精密 CNC 铣削仍然是行业标准。
第 10 章:总结 – 为什么工业 SLA 获胜
- 为单件制造提供高达 800×800×600 毫米的大量构建体积。
- 凭借自定义缩放补偿,可提供 ±0.05–0.15 mm 的卓越精度。
- 无需大量手动打磨即可产生注塑品质的表面光洁度。
- 容易解决复杂的几何形状,如内部流体通道、深底切和薄壁。
- 与传统工具的几周相比,将总交货时间缩短至 3-7 天。
结论:让我们打印您的大型、精确的原型
综上所述,工业 SLA 3D 打印原型 生产具有卓越精度和速度的大型高保真元件。由于我们拥有一系列先进的大幅面 SLA 机器并库存全套工程树脂,因此我们可以将您的设计无缝地变为现实。立即发送您的 CAD 文件和目标尺寸公差。我将亲自审查您的几何形状,建议空心和肋布局,并在 24 小时内发送全面的 DFM 报价。
👇 需要大型、精确的 SLA 原型吗?
将您的 CAD 文件和尺寸要求发送给我。我将在 24 小时内审核您的设计,推荐树脂和方向,并提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答大字问题)
联系我们
不确定您的零件对于 SLA 是否太大?只需说:“巴里,这是我的部分——你能把它打印成一张吗?”我会让你知道的。
🏭 工业 SLA — 大型、精确、快速 🏭
附:当您发送电子邮件时提及“大型 SLA 指南”,我将向您发送壁厚与零件尺寸参考图和镂空教程。
曾巴里
YOVUTEK 高级制造工程师
(10 多年打印大幅面 SLA 原型 — 从仪表板到医疗外壳。让我帮助您打印大尺寸、打印精确。)