简介:“三模试炼”的教训
去年,一家汽车零部件公司委托我们开发一套 注塑模具制造 用于仪表板装饰条。由于急于开始试生产,客户跳过了模流分析并要求我们立即切割模具。第一次试验导致浇口附近出现严重的流痕和熔接线。第二次试验调整了工艺参数,但出现了煤气烧痕。第三次试验改变了浇口位置,但引入了翘曲。这三项试验累计损失超过 15 万日元,并将项目推迟了六周。最后,我们回去进行模流分析,根据结果修改浇口位置和冷却通道设计,第四次试验第一次成功。这个案例让我深刻认识到之前的模流分析 注塑模具制造 不是一种选择——而是一种必然。
第 1 章:什么是模流分析?
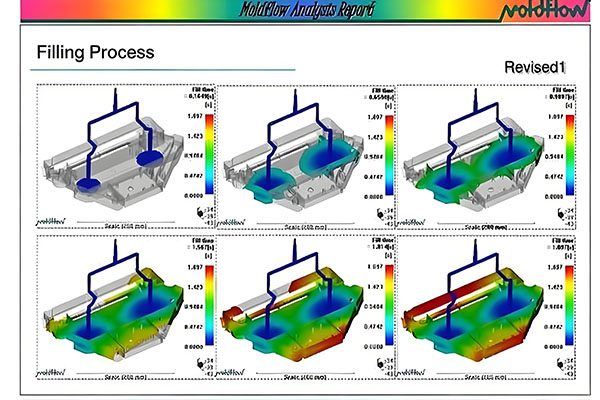
模流分析(也称为模具填充模拟)使用 CAE 软件(例如 Moldflow 或 Moldex3D)来模拟模腔内熔融塑料的流动、保压、冷却和翘曲。它可以预测潜在的成型缺陷,而无需实际构建模具,并优化浇口位置、流道系统、冷却通道和注射参数。一个完整的 注塑模具制造 流程应包括:设计→流程分析→优化→模具制作→试制→生产。流程分析是连接设计和制造的“桥梁”。
第 2 章:跳过流量分析的五种风险
2.1 填充不平衡——短射和流痕
如果没有流量分析,设计人员通常依靠经验来放置浇口。对于复杂零件,熔体可能无法同时填充所有区域,从而导致短射(填充不完全)或流痕。薄壁区域的问题尤其严重,因为熔体可能会过早冻结。流动分析可以计算填充时间分布,以确保熔体前沿均匀前进。
2.2 熔接线和气穴——强度薄弱点
当两个熔体前沿相遇时,会形成熔接线——这些是机械薄弱点。同时,无法逸出的滞留气体会导致气穴,导致烧痕或短射。流动分析可预测焊缝位置和角度,并优化浇口数量和位置,以将焊缝转移到非关键区域或隐藏表面。
2.3 翘曲——尺寸不稳定
翘曲是注塑件中最常见的尺寸缺陷,主要是由不均匀冷却、不均匀收缩和分子取向引起的。如果没有流动分析,设计人员就无法量化翘曲,并且通常只能在试模后才发现翘曲,此时模具修改的成本非常昂贵。流动分析可预测翘曲趋势并指导冷却通道和封装轮廓的优化。
2.4 气体燃烧——表面缺陷
困在空腔深处无法通过通风口逸出的气体被压缩和加热,导致塑料燃烧并留下黑色烧痕。流量分析可识别气体捕集区域并指导排气槽的位置和尺寸以防止灼伤。
2.5 冷却不均匀——循环时间延长
设计不良的冷却系统会导致局部过热,需要更长的冷却时间并降低生产率。流动分析评估冷却通道效率,优化回路布局,实现均匀冷却,缩短循环时间。
第 3 章:流动分析如何为注塑模具制造创造价值
3.1 减少试模,缩短开发时间
行业数据显示,没有流动分析的模具在生产前平均要进行4-6次试验;通过流分析,试验次数可以减少到 1-2 次。每次试验费用从几千元到几万元不等(材料、机器、人工、检验)。流量分析软件许可证和工程师时间通常花费 10,000 至 20,000 日元,但试用成本节省通常是该数字的 5 至 10 倍。为了 注塑模具制造,流量分析是投资回报率最高的活动之一。
3.2 优化浇口位置和数量
流量分析可以自动推荐最佳浇口位置或比较多个浇口方案。例如,对于圆形零件,单个浇口可能会将熔接线置于中心,而三个浇口则将熔接线分布在圆周周围。分析还指导浇口尺寸设计,以避免过度剪切和材料降解。
3.3 减少翘曲,提高尺寸精度
流动分析可预测不同工艺参数下的翘曲并反馈到模具设计中。例如,调整冷却通道以将温差保持在±5°C之内,或使用顺序阀门浇口来控制填充模式。对于精密零件,流动分析可以将翘曲从0.5mm减少到0.1mm以下。
3.4 导向通风设计
流量分析显示气阱位置并指导排气口放置(通常位于焊缝末端或死角)。适当的通风可防止灼伤并避免闪光。
3.5 优化注塑工艺参数
流动分析建议最佳熔体温度、模具温度、注射速度、保压压力和保压时间。这些参数可以直接在注塑机上使用,大大缩短了试验期间的参数调整时间。
第4章:典型缺陷及流动分析解决方案
| 缺陷类型 | 来自流量分析的信息 | 优化措施 |
|---|---|---|
| 短射 | 填充时间图、压力分布 | 增加浇口数量、加大流道直径、提高注射速度 |
| 熔接线 | 熔接线位置及角度 | 移动浇口、提高熔体温度、增加排气 |
| 煤气燃烧 | 气阱区域 | 添加排气口、降低注射速度、调整浇口位置 |
| 翘曲 | 翘曲分布、收缩率 | 优化冷却通道、调整包装轮廓、添加加强筋 |
| 流痕 | 熔体前沿温度、剪切速率 | 提高模具温度、优化浇口位置、使用热流道 |
第 5 章:真实案例 – 流程分析如何拯救项目
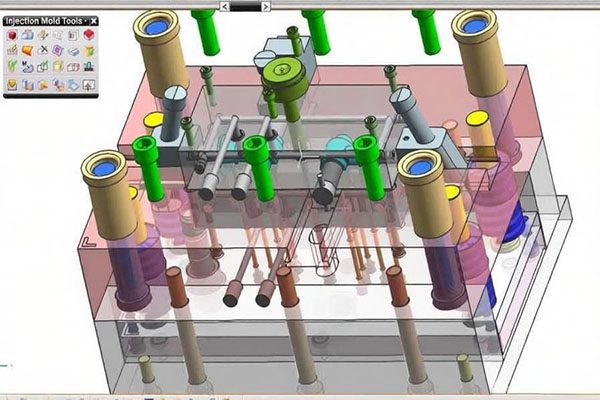
客户正在开发一种薄壁医疗外壳,壁厚 0.8 毫米,材料为 PC/ABS。客户设计的模具在长边中间有一个单浇口。第一次试验显示出严重的短射和流痕。我们进行了流动分析,发现流动长度与厚度之比过高。我们建议改用三点浇口并添加通风槽。修改后的模具二试成功,模具表面光滑,尺寸合格。客户表示:“如果我们先进行流程分析,我们可以节省三周和 8 万日元的试用成本。”这个案例证明,之前进行流分析 注塑模具制造 就是用最小的成本规避最大的风险。
第 6 章:我们的模流分析服务
拥有超过 12 年以上的经验 注塑模具制造,我们配备Moldflow和Moldex3D软件并聘请专门的模流分析师提供以下服务:
- 浇口位置优化:自动搜索最佳浇口位置,多种方案比较。
- 灌装分析:预测短射、熔接线、气穴。
- 冷却分析:评估冷却效率并优化电路布局。
- 翘曲分析:预测变形并指导模具修正。
- 工艺参数建议:提供建议的熔体温度、模具温度、注射速度等。
- 流道平衡:对于多型腔模具,确保所有型腔同时填充。
我们提供“模具制造前分析”服务模式,在切割任何钢材之前通过数字模拟消除设计风险。客户只需提供3D模型、材料等级和预期年产量,我们就会在3-5天内提供详细的模流分析报告。
结论:先分析,然后构建模具——明智的投资
模流分析不是“额外成本”——而是“风险投资”。之前投入少量的分析 注塑模具制造 可以避免后期模具试验、修改和项目延误带来的巨额费用和延误。无论是汽车、医疗、家用电器还是消费电子产品,每个注塑零件都应该首先“运行”流动分析。如果您正在开发新的注塑零件或现有模具存在成型缺陷,请联系我们。我们将提供专业的模流分析服务,助您“初试成功”。
👇 行动号召:让流动分析保护您的模具制造
无论您需要 汽车内饰件, 医疗住房, 电器面板, 或 电子结构件 – 我们的 注塑模具制造 服务从模流分析开始,以提供“一次成功”的模具。
我们的承诺:免费模流咨询,3-5天内出报告,≤2次试拍,否则免费优化。
📞
致电我们
免费模流分析咨询
(30 分钟)
联系我们
或者只是说:“我有一个注塑零件需要模流分析。”
Barry 将为您联系模流分析工程师。
🔬 先分析,后构建 – 节省时间、金钱和精力 🔬
附:首次咨询的客户将获得免费的“模流分析可行性评估”。询问时提及“流量分析”。
曾巴里
注塑模具技术顾问,YOVUTEK
(一位相信“模拟胜过反复试验”的工程师。)