简介:树脂3D打印中最容易被忽视的步骤
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我见过很多用户 光敏树脂3D打印 花费数小时完善打印设置,结果却在最后步骤(清洗和固化)中毁掉了部件。他们跳过第二次清洗,或者过度固化零件,直到它变黄变脆。事实上,正确的清洗和固化与印刷品本身同样重要。在本指南中,我将解释为什么这些后处理步骤对于 光敏树脂3D打印。您将学习如何彻底清洗而不损坏精致的特征,如何固化以获得最大强度而不泛黄,以及如何避免导致发粘、易碎或模糊部件的常见错误。无论您是业余爱好者还是专业人士,掌握清洗和固化都将显着提高树脂打印质量。
第 1 章:如果不洗或急于洗会怎样?
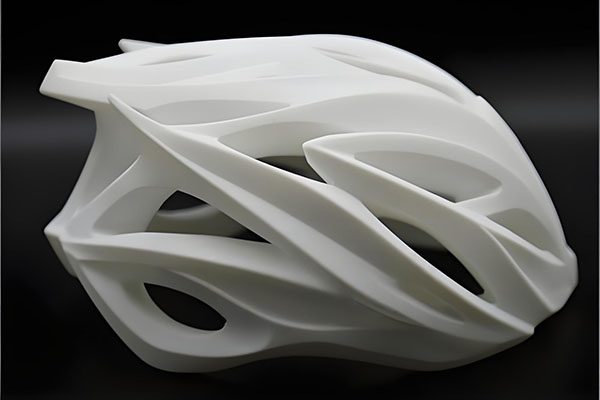
之后 光敏树脂3D打印,该部件被未固化的液体树脂覆盖。如果不洗或洗得不好,会出现以下几个问题:
- 粘性或粘性表面: 未固化的树脂残留在表面,使部件处理起来不方便,并且容易积灰。
- 白色残留物(开花):当残留的树脂与 IPA 混合并蒸发时,会在表面留下一层白色的白垩膜。这会破坏清晰的部分并模糊细节。
- 丢失精细细节:未固化的树脂聚集在凹槽中并固化成斑点,填充精细特征。
- 固化不完全:表面未固化的树脂会抑制紫外线的渗透,即使在后固化后,部件也会变得柔软且脆弱。
正确的清洗可以去除所有未固化的树脂,从而揭示印刷品的真实表面质量。对于 光敏树脂3D打印,清洗不是可有可无的,而是必不可少的。
第 2 章:两阶段洗涤方法
用脏 IPA 清洗一次是不够的。追求高品质 光敏树脂3D打印,我们使用两阶段洗涤过程:
- 第一次清洗(脏 IPA):使用以前用过的IPA。这会去除大部分未固化的树脂。搅拌 5-10 分钟。使用软刷清洁缝隙。
- 第二次清洗(新鲜IPA):使用干净的 99% IPA。这会去除剩余的残留物。搅拌 5-10 分钟。对于关键部件(透明或光学),请使用超净 IPA 进行第三次清洗。
IPA 的替代品:对于可水洗的树脂,请使用蒸馏水。经常换水——一次清洗是不够的。对于标准树脂,IPA 仍然是最好的。切勿使用工业酒精或丙酮——它们会损坏树脂。
洗涤工具:
- 磁力搅拌器或超声波清洗机(适用于精密零件)。
- 用于内部通道的软牙刷或画笔。
- 用于冲洗内腔的注射器。
第 3 章:干燥——经常被遗忘的步骤
清洗后,用 IPA 润湿部件。如果立即固化,IPA 会迅速蒸发,导致白点和表面缺陷。固化前务必干燥零件:
- 风干:将部件放在纸巾上,在通风良好的地方放置 15-30 分钟。
- 压缩空气:使用气枪将 IPA 从缝隙和孔中吹出。小心不要将部件吹到整个房间。
- 暖风烘干机:吹风机低热(非直接接触)可加快干燥速度。
干燥的部件已准备好固化。任何剩余的 IPA 都会导致喷霜。对于 光敏树脂3D打印 对于必须光学透明的零件,干燥至关重要。
第 4 章:为什么后固化很重要
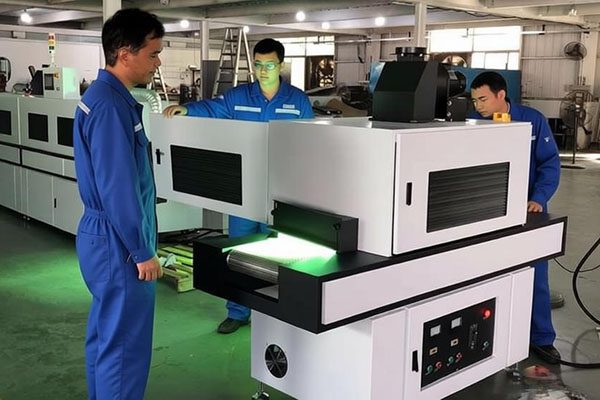
零件来自 光敏树脂3D打印 当它们从打印机上取下时,仅部分固化——通常为完全固化的 50-70%。后固化完成聚合反应,赋予零件最终的机械性能。如果没有适当的固化:
- 薄弱部位:拉伸强度仅为数据表值的 50–70%。
- 表面粘性:表面残留的反应基团保持粘性。
- 耐化学性差:固化不足的部件吸收水分并膨胀。
- 随着时间的推移而变脆:固化不足的部件继续缓慢交联,变得不可预测地变脆。
适当的后固化可确保您的零件达到树脂制造商指定的机械性能。
第 5 章:固化参数 – 时间、温度和波长
最佳固化取决于几个因素。为了一致 光敏树脂3D打印,请遵循以下准则:
- 紫外线波长:大多数 SLA 树脂在 405 nm 下固化。使用 405 nm LED 阵列,而不是指甲固化灯(可能是 365 nm 或混合波长)。
- 温度:在 40–60°C 下固化。较高的温度会加速固化,但会导致泛黄(尤其是透明树脂)。对于透明部件,请在 40°C 下固化。
- 时间:大多数树脂需要 20-40 分钟。检查树脂数据表。过度固化(2 小时以上)会导致脆化和泛黄。
- 旋转:每 5-10 分钟旋转一次部件,以确保所有侧面都受到相同的紫外线照射。
高温树脂的热后固化:某些工程树脂在 UV 固化后需要在 120–160°C 的烤箱中烘烤。请遵循制造商的说明。
第 6 章:常见的洗涤和固化错误
- 仅限单次洗涤:残留树脂,导致喷霜、发粘。始终使用两次洗涤。
- IPA 重复使用次数过多:脏的 IPA 会将树脂重新沉积到零件上。当 IPA 变成乳状或洗涤 20-30 次后,请更换 IPA。
- 固化潮湿部件: 残留的 IPA 会导致白点和表面缺陷。固化前务必干燥。
- 过度固化:透明树脂变黄,部件变脆。建议的最短固化时间。
- 欠固化:零件仍然柔软、脆弱且发粘。使用紫外线计验证灯输出。
- 不旋转部件:阴影区域仍未固化。每 5-10 分钟旋转一次。
第 7 章:先进技术 – 超声波清洗和氮气固化
对于高端 光敏树脂3D打印 部分,我们使用先进的方法:
- 超声波清洗:使用 IPA(或用于水洗树脂的水)的超声波清洁器可去除刷子无法到达的内部通道和复杂几何形状中的树脂。使用短周期(2-3 分钟)以避免损坏脆弱的特征。
- 氮气吹扫固化:在氮气气氛中固化消除了氧抑制,从而形成更坚硬、不粘手的表面。这对于透明树脂和要涂漆的部件至关重要。
第 8 章:案例研究 - 因清洗不当而损坏的透明镜片
客户使用以下方法打印了用于光学传感器的透明镜片 光敏树脂3D打印。打印后,他们用脏 IPA 清洗一次并湿固化。镜片出来后浑浊,有白点——无法使用。我们重新打印镜片,采用两阶段清洗,风干 30 分钟,并在氮气吹扫室中于 40°C 下固化 25 分钟。最终得到了透光率达 92% 的晶莹剔透的镜片。客户了解到,适当的清洗和固化不是可有可无的——它们对于质量至关重要。
第 9 章:清洗和固化检查表
- 首次清洗:脏 IPA,5-10 分钟,刷缝隙。
- 第二次清洗:新鲜 IPA,5-10 分钟,搅拌。
- ☐ 对于内部通道:用注射器冲洗。
- ☐ 风干 15-30 分钟或使用压缩空气。
- ☐ 在 40–60°C 下固化 20–40 分钟(查看树脂数据表)。
- ○ 每 5-10 分钟旋转一次部件。
- ☐ 对于透明部件:在较低温度 (40°C) 下固化,如果可能,使用氮气吹扫。
结论:掌握清洗和固化,掌握 SLA 质量
正确的清洗和固化是专业品质零件和失败打印件之间的区别。对于 光敏树脂3D打印,投入时间进行两阶段清洗、彻底干燥和优化的紫外线固化。我们生产的每个零件都遵循这些协议。把你的 CAD 文件发给我。我将负责印刷、清洗和固化,并交付坚固、准确且美观的零件。 24小时内免费提供DFM报告和报价。
👇 需要专业的 SLA 后处理?
把你的 CAD 文件发给我。我将打印、清洗(两步)、干燥和固化您的零件,使其达到完美状态 — 无粘性表面、无白色残留物、无泛黄。免费 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答后处理问题)
联系我们
不确定您的后处理是否正确?只要说:“巴里,这是我的部分——我应该如何清洗和治疗它?”我来指导你。
🧼 正确清洗。治愈吧。打印完美。 🧼
附:当您发送电子邮件时提及“后处理指南”,我将向您发送特定于树脂的固化时间表和 IPA 重复使用日志模板。
曾巴里
YOVUTEK 高级制造工程师
(10 多年完善 SLA 后处理 — 从两阶段清洗到氮气固化。让我帮助您获得应有的质量。)